Resumo
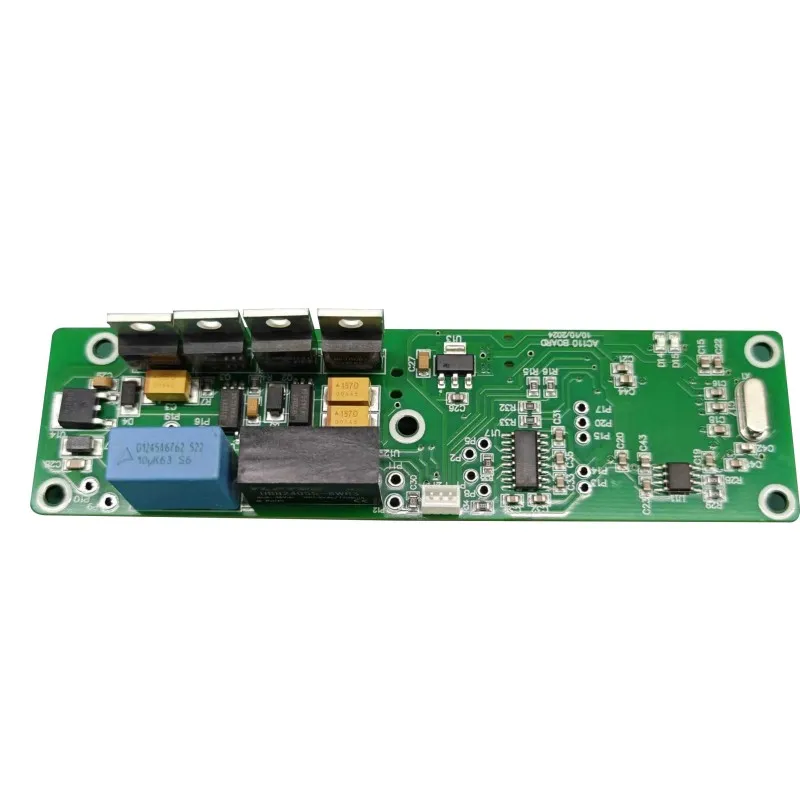
A estabilidade térmica em um controlador de temperatura raramente é decidida apenas pelo algoritmo de controle. Ele é moldado por uma cadeia de decisões de fabricação: como a extremidade frontal do sensor é isolada do cobre elétrico, como as juntas de solda sobrevivem a repetidas excursões térmicas, como a contaminação é removida antes da proteção conformal e como cada unidade é blindada antes de entrar no campo. Este artigo examina as variáveis de fabricação que separam um controlador estável de outro que oscila, oscila ou falha prematuramente. Ele discute o layout da interface do sensor, seleção de materiais, uniformidade de refluxo, cobertura de testes, estratégia de revestimento e rastreabilidade, com referência aos recursos necessários para uma operação confiável.Controlador de temperatura PCBAem ambientes automotivos, médicos e industriais.
- 1. Por que a estabilidade térmica é um resultado da fabricação
- 2. Interface do Sensor: A Primeira Linha de Defesa
- 3. Materiais PCB e arquitetura de cobre sob calor
- 4. Confiabilidade da junta de solda em ciclos térmicos
- 5. Cobertura de teste que expõe defeitos térmicos latentes
- 6. Revestimento isolante e isolamento ambiental
- 7. Rastreabilidade como ferramenta de controle de risco térmico
- 8. Do protótipo ao volume: maturidade de fabricação
- 9. Perguntas frequentes
1. Por que a estabilidade térmica é um resultado da fabricação
Um controlador de temperatura é frequentemente avaliado pela precisão do seu ponto de ajuste em uma folha de dados, mas o comportamento do campo é governado por variáveis físicas que são introduzidas durante a montagem. Os vazios de solda aumentam a resistência térmica. A contaminação cria caminhos de vazamento que alteram as leituras analógicas. A distribuição de cobre perto do sensor pode transformar a própria placa em um dissipador de calor. Cada uma dessas condições é uma assinatura de fabricação e não um problema de software.
A diferença entre um controlador que mantém ±0,5 °C e outro que oscila vários graus é frequentemente atribuída à disciplina do processo. Um estudo de placas de controle térmico de precisão mostra que os traços de energia que transportam vários amperes devem ser dimensionados com cobre suficiente e mantidos fisicamente separados do caminho de retorno do sensor; caso contrário, o aquecimento localizado e a queda de IR corromperão a medição antes que o sinal chegue ao ADC. Da mesma forma, cortes de alívio térmico, traços estreitos do sensor e espaçamento deliberado de componentes de alta corrente criam uma zona "termicamente honesta" ao redor do elemento sensor para que ele responda à temperatura do sistema em vez do fluxo de calor interno da placa.
É por isso que a fraseControlador de temperatura PCBAdescreve mais do que um quadro preenchido. Ele descreve um sistema térmico controlado cuja cadeia de medição, estágio de potência e circuito de proteção são co-projetados e co-fabricados. Quando o processo de montagem é instável, a malha de controle é forçada a compensar o ruído físico que não consegue ver.
Princípio chave:O sensor não mede o ambiente diretamente. Ele mede o estado térmico local do PCB. A fabricação determina se o estado local é representativo ou distorcido.
2. Interface do Sensor: A Primeira Linha de Defesa
2.1 Tipo de sensor e suas implicações de fabricação
Termistores NTC, RTDs PT100/PT1000 e termopares impõem restrições diferentes no front-end da PCB. Os sensores NTC oferecem alta sensibilidade em bandas estreitas, mas requerem linearização porque sua curva resistência-temperatura é exponencial. Os RTDs oferecem uma resposta mais linear em amplas faixas, mas seu caminho de sinal de baixa resistência é mais sensível à resistência de traços e ao estresse induzido pela soldagem. Os termopares fornecem a faixa mais ampla, mas a precisão mais baixa, geralmente na faixa de vários graus, e dependem da compensação da junta fria que deve ser eletricamente estável.
O front end do sensor não é apenas uma entrada analógica; é um nó de medição de alta impedância que deve rejeitar ruído de modo comum enquanto preserva um pequeno sinal diferencial. Controladores comerciais típicos ilustram a propagação: uma entrada NTC pode ser classificada em ±0,6 °C, um canal PT100 em ±0,7 °C e um termopar tipo J em ±3 °C. Esses números são especificações em nível de sensor e não garantias em nível de sistema. O processo de montagem preserva essa precisão ou a desgasta devido a um aterramento deficiente, gradientes térmicos e acesso inadequado à calibração.
2.2 Isolamento de layout e acesso à calibração
Um rastreamento de sensor executado ao lado de um driver de relé ou de um nó de comutação MOSFET acoplará o ruído à medição. Um plano de aterramento interrompido sob o front-end analógico forçará correntes de retorno através do cobre compartilhado, criando compensações que variam com a carga. Durante a revisão do projeto para fabricação, esses problemas devem ser sinalizados antes do lançamento da ferramenta. A revisão de engenharia deve avaliar o acoplamento térmico, o posicionamento dos componentes para isolamento do sensor e a integridade do plano de alimentação/terra para detecção analógica limpa e comutação PWM estável.
A calibração é a ponte final entre o sensor e o invólucro físico. Nenhum sensor é perfeitamente compatível com uma placa de circuito impresso, caixa e pilha de montagem específica. Uma calibração única em uma câmara térmica controlada aplica um deslocamento corretivo, mas a placa deve ser projetada com acesso de teste e ganchos de firmware que tornem essa calibração repetível. Se o PCBA for montado com volume de solda inconsistente ou contaminação, o desvio de calibração irá variar com o tempo e a temperatura, anulando o propósito da correção inicial.
3. Materiais PCB e arquitetura de cobre sob calor
Os controladores de temperatura geralmente operam em gabinetes onde a temperatura ambiente sobe bem acima do nível da sala e o estágio de potência adiciona seu próprio calor. O substrato deve manter a estabilidade dimensional e a integridade dielétrica em toda essa faixa. O FR-4 é comum, mas os laminados de alta Tg e os substratos de alumínio são selecionados quando a carga térmica ou o perfil de ciclagem excede o que o padrão FR-4 pode tolerar sem mudança mensurável.
O padrão de trama do tecido de fibra de vidro dentro do FR-4 pode causar variações localizadas na condutividade térmica, levando a efeitos de "entrelaçamento térmico" que alteram a leitura do sensor dependendo de onde o traço é direcionado. Isto é especialmente importante para controladores de alta precisão, onde até mesmo um desvio de 0,1 °C é importante. A arquitetura de cobre é igualmente importante. Uma placa de 2 camadas pode ser adequada para um termostato simples, mas os controladores com front-ends de sinal misto e saídas PWM se beneficiam de empilhamentos de 4 ou 6 camadas com planos de aterramento dedicados adjacentes às camadas de sinal. Este arranjo fornece isolamento inerente entre a seção de potência ruidosa e a seção analógica sensível, reduzindo a necessidade de filtragem externa que pode sofrer desvios.
| Variável de projeto | Benefício de estabilidade | Risco de fabricação se ignorado |
|---|---|---|
| Contagem de camadas e plano de terra | Caminho de retorno analógico dedicado; acoplamento de impedância comum reduzida | As leituras dos sensores mudam com comutação de relé ou MOSFET |
| Largura do traço de potência e peso do cobre | Menor queda de IR e aquecimento localizado em alta corrente | Pontos quentes próximos ao sensor; deslocamento térmico que muda com a carga |
| Alívio térmico e espaçamento | O sensor responde ao ambiente, não ao calor conduzido do cobre de energia | O controlador regula o conselho em vez do processo |
| Espessura e substrato da placa | Estabilidade dimensional durante o ciclismo; comportamento consistente do CTE | Tensão de solda, empenamento e desalinhamento camada a camada |
O empilhamento físico não é, portanto, um pano de fundo passivo. Faz parte do circuito de controle. Uma placa que distribui o calor de forma desigual produzirá um sinal de sensor eletricamente preciso, mas termicamente falso.
4. Confiabilidade da junta de solda em ciclos térmicos
Os controladores de temperatura são expostos a aquecimento e resfriamento repetidos. As juntas soldadas que conectam dispositivos de potência, relés e conectores de sensores devem sobreviver ao estresse termomecânico resultante. O mecanismo dominante é a incompatibilidade CTE: silício, cobre, solda e laminado se expandem em taxas diferentes e, ao longo de muitos ciclos, a incompatibilidade concentra a tensão na interface da junta. As microfissuras iniciam-se na periferia da junta e propagam-se até que a resistência aumente ou a ligação se abra.
Este modo de falha é especialmente relevante em torno de MOSFETs, TRIACs e terminais de relé, onde as variações localizadas de temperatura são maiores. Um controlador que passa em um teste funcional à temperatura ambiente ainda pode falhar após várias centenas de ciclos se o processo de soldagem tiver produzido vazios, umedecimento insuficiente ou formação intermetálica excessiva. A resposta da montagem deve, portanto, incluir perfis de refluxo controlados, deposição de pasta verificada e métodos de inspeção que possam ver juntas ocultas.
- Uniformidade de refluxo:Um delta T de aproximadamente 10 °C entre a junta mais quente e a mais fria de um painel é uma meta prática para muitos perfis sem chumbo; spreads mais amplos significam que algumas juntas estão subprocessadas enquanto outras estão sobrecarregadas.
- Controle de vazio:Os vazios sob as almofadas térmicas aumentam a resistência da junção à placa e criam pontos quentes locais que aceleram o crescimento de fissuras.
- Acesso de inspeção:A inspeção por raios X é necessária para BGA e componentes com terminação inferior; A AOI por si só não pode confirmar a geometria oculta da junta.
- Alívio de tensão:Conectores e peças pesadas de furo passante devem ser apoiados mecanicamente para que a expansão térmica do invólucro não seja transferida diretamente para o filete de solda.
TodoControlador de temperatura PCBAque deverá operar durante anos em um ambiente de ciclagem deve ser construído com um processo de solda qualificado em relação à ciclagem térmica, e não apenas em relação aos critérios de aceitação visual. IPC-A-610 Classe 2 ou Classe 3 fornece uma linha de base para o acabamento, mas o comportamento cíclico da junta é determinado pela combinação de liga, perfil e design de almofada.
5. Cobertura de teste que expõe defeitos térmicos latentes
O teste funcional à temperatura ambiente é necessário, mas insuficiente para um controlador térmico. Uma placa pode passar no teste de circuito e no teste de circuito funcional e ainda conter um defeito latente que aparece apenas sob estresse de temperatura. A estratégia de teste deve aumentar o nível de estresse para que falhas precoces sejam precipitadas antes do envio.
A inspeção óptica automatizada verifica a presença de componentes e o formato do filete de solda. O teste no circuito confirma os valores do resistor e do capacitor e detecta curtos ou aberturas. O teste de circuito funcional simula entradas de sensores e valida saídas de relé ou SSR. A inspeção por raios X revela vazios de solda ocultos e colapso do BGA. A triagem de desgaste e estresse ambiental submete então a montagem a temperaturas elevadas sob ciclos de carga, geralmente por 24 a 48 horas, para forçar a falha de juntas marginais e defeitos de componentes. As câmaras ambientais estendem essa capacidade de -40 °C a +125 °C e de 0 a 95% de umidade relativa, permitindo ao fabricante correlacionar o comportamento da bancada com as condições de campo.
A resistência de contato do dispositivo de teste também pode mascarar uma junta marginal. Se os pinos pogo não fizerem contato consistente, o teste poderá passar em uma placa que falharia sob vibração ou expansão térmica. Burn-in não substitui um processo estável. É um filtro para riscos específicos e é mais eficaz quando o perfil de tensão reflete a missão térmica real do controlador. Uma imersão genérica em alta temperatura pode consumir a capacidade de teste sem revelar os pontos fracos relacionados ao ciclo que são importantes em uma aplicação de controle de temperatura.
6. Revestimento isolante e isolamento ambiental
A umidade e a contaminação são problemas térmicos disfarçados. Uma fina película de água adsorvida na superfície de uma PCB pode criar caminhos de vazamento entre os traços do sensor, alterando a resistência efetiva da rede de medição. Os resíduos químicos do fluxo ou do manuseio podem tornar-se condutores quando a umidade aumenta. Em um controlador que depende de uma entrada de sensor de alta impedância, esses caminhos de vazamento aparecem como desvio de temperatura ou ruído.
O revestimento isolante resolve isso formando uma fina camada de polímero que se adapta à topologia da placa e isola o circuito da umidade, poeira e contaminantes químicos. Os revestimentos acrílicos são econômicos e retrabalháveis; o poliuretano oferece melhor resistência a solventes e abrasão; o silicone fornece a mais ampla faixa de temperatura e flexibilidade. O revestimento deve ser aplicado após uma limpeza completa, pois a contaminação iônica encapsulada o prende contra a placa e pode acelerar a falha eletroquímica em vez de evitá-la.
A adesão do revestimento é outra variável; se a energia superficial for muito baixa devido a resíduos, o revestimento pode delaminar durante o ciclo térmico, abrindo caminho para a umidade. O revestimento seletivo é frequentemente preferível para controladores de temperatura porque os conectores, relés e pontos de teste podem precisar permanecer sem revestimento. O processo deve ser controlado de modo que a espessura do revestimento seja suficiente nos traços expostos, mas não interfira nas características de alívio térmico.
7. Rastreabilidade como ferramenta de controle de risco térmico
Quando um controlador oscila no campo, a primeira questão é se o comportamento é isolado ou relacionado ao lote. Sem rastreabilidade, essa questão não pode ser respondida de forma eficiente. A rastreabilidade em nível de lote e em nível de unidade vincula cada número de série aos códigos de data dos componentes, registros de refluxo, resultados de testes e lote de revestimento. Isso permite que o fabricante e o cliente determinem se uma reclamação de desvio está correlacionada com um lote de componentes específico, uma linha específica ou uma excursão de teste ambiental específica.
Rastreabilidade em umControlador de temperatura PCBAprograma não é sobrecarga administrativa. É o mecanismo que transforma uma falha de campo em um evento limitado e corrigível, em vez de uma questão de confiabilidade aberta. O fornecimento autorizado é a outra metade da rastreabilidade. Os componentes adquiridos através de distribuidores franqueados possuem procedência documentada. Os componentes dos canais de mercado aberto podem ser recondicionados, renomeados ou fora da janela de código de data especificada. Para um controlador de temperatura, um componente de interface de sensor falsificado ou envelhecido pode alterar toda a cadeia de medição. A validação visual, elétrica e por raios X dos componentes recebidos fornece uma barreira prática antifalsificação antes do início da montagem.
Nota de fabricação:Rastreabilidade não é papelada. É a única maneira de distinguir um evento de campo aleatório de uma mudança sistemática de processo que requer contenção imediata.
8. Do protótipo ao volume: maturidade de fabricação
A estabilidade térmica deve sobreviver à transição das amostras de engenharia para a produção em massa. Um processo que funciona em cinco placas pode se comportar de maneira diferente em cinco mil se a deposição de pasta, o carregamento de refluxo ou o contato do dispositivo de teste mudarem. O parceiro de fabricação deve demonstrar que os mesmos parâmetros controlados são mantidos em cada fase.
- Verificação de engenhariaPequenas construções para validação de projeto e ajuste térmico inicial. Concentre-se na verificação do layout e no acesso à calibração do sensor.
- Corrida pilotoCaracterização de processos e testes de estresse térmico. O perfil de solda, a cobertura do revestimento e os limites de teste são fixos.
- Produção de baixo volumeLotes de entrada no mercado. A rastreabilidade e a disciplina de inspeção de recebimento são exercidas em grande escala.
- Produção em alto volumeRendimento SMT estável, teste funcional repetível e monitoramento de confiabilidade em nível de lote.
Em cada estágio, o fabricante deve fornecer feedback do projeto para fabricação que aborde o alívio térmico nos traços de energia, espaçamento dos componentes e acessibilidade do ponto de teste. Um parceiro com disciplina IATF 16949 aplica planejamento avançado de qualidade, análise de modo de falha e controle de alterações ao programa de controlador térmico, mesmo quando o produto final é industrial e não automotivo. A ISO 13485 adiciona rastreabilidade em nível de unidade, validação de processos e documentação de gerenciamento de risco para controladores de nível médico. Estas estruturas não são rótulos de marketing; eles determinam se o processo de fabricação é capaz de manter uma especificação térmica ao longo do tempo.
Unixplore Eletrônicaaplica esta abordagem em camadas – DFM com reconhecimento de sensor, AOI interno, TIC, FCT, raios X, burn-in e triagem ambiental – para unir a intenção do projeto e a confiabilidade do volume. Um rendimento de primeira passagem SMT de dupla face acima de 98,5% é um indicador, mas o resultado mais significativo é um controlador cujo comportamento térmico permanece dentro de sua especificação após repetidos ciclos e exposição em campo.
9. Perguntas frequentes
Uma contagem de camadas mais alta sempre melhora a estabilidade térmica?
Não automaticamente. Um empilhamento de 4 ou 6 camadas com um plano de aterramento dedicado geralmente fornece melhor isolamento entre as seções de energia e analógicas do que uma placa de 2 camadas, mas o benefício depende de como os planos são particionados e para onde os traços do sensor são roteados. Uma placa de 4 camadas mal particionada pode ter um desempenho pior do que um projeto de 2 camadas cuidadosamente roteado.
Por que o burn-in é necessário se o AOI e o teste funcional já foram aprovados?
O AOI e o teste funcional detectam defeitos que são visíveis ou eletricamente presentes no momento do teste. O burn-in acelera falhas precoces aplicando ciclos de temperatura e carga, expondo juntas de solda marginais, pontos fracos de componentes e conexões intermitentes que um teste de passagem única pode deixar passar. É um filtro de confiabilidade e não um substituto para o controle de processos.
O revestimento isolante pode compensar um processo de limpeza deficiente?
Não. O revestimento sobre a contaminação iônica pode reter a umidade e acelerar a falha. A placa deve ser limpa e seca antes do revestimento, para que a camada de polímero proteja uma superfície quimicamente benigna, em vez de vedar os contaminantes contra ela.
Como a rastreabilidade ajuda se o controlador já se deslocou no campo?
A rastreabilidade vincula a unidade afetada aos seus lotes de componentes, registros de refluxo e histórico de testes. Isso permite que o fabricante determine se o desvio é um evento isolado, um problema de material relacionado ao lote ou uma excursão no processo, e limite a ação corretiva em vez de tratar cada unidade como suspeita.
Qual é a causa de fabricação mais comum para o deslocamento do sensor em um controlador de temperatura?
Acoplamento térmico do cobre de potência na região do sensor, combinado com acesso de calibração insuficiente. Se o traço do sensor for direcionado próximo a um componente gerador de calor ou compartilhar um caminho de retorno com circuitos de alta corrente, a temperatura medida incluirá um deslocamento dependente da carga que não pode ser removido apenas pelo firmware.
A diferença entre um controlador que mantém sua especificação e outro que oscila está embutida no processo. Compartilhe seus arquivos Gerber, BOM, tipo de sensor e volume anual para receber uma análise de fabricação focada em estabilidade térmica, cobertura de testes e rastreabilidade.
Contate-nospara discutir seu programa de controlador de temperatura e receber uma resposta técnica da equipe de engenharia.
Contate-nos